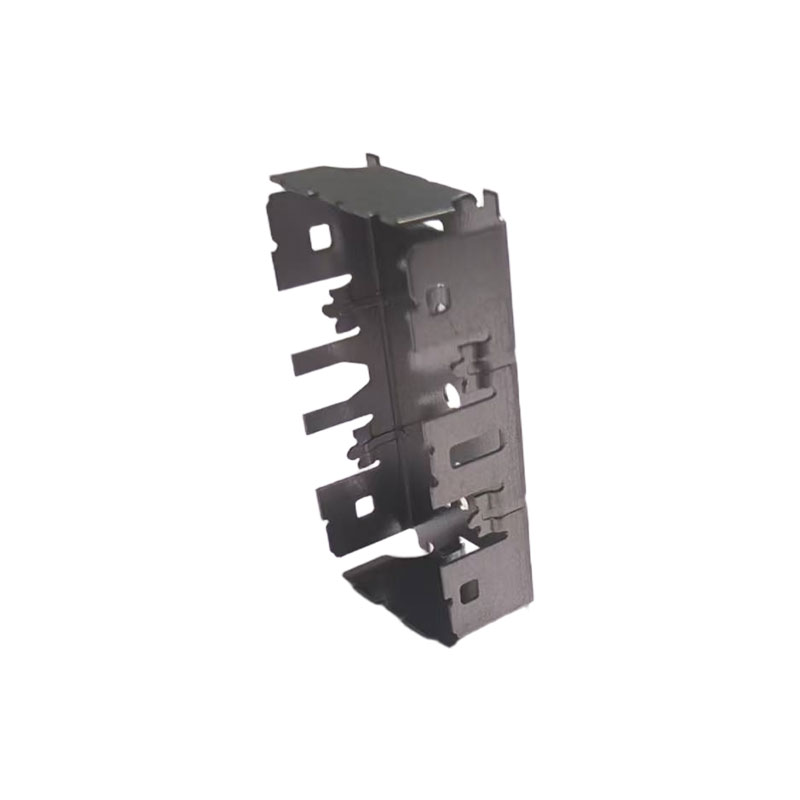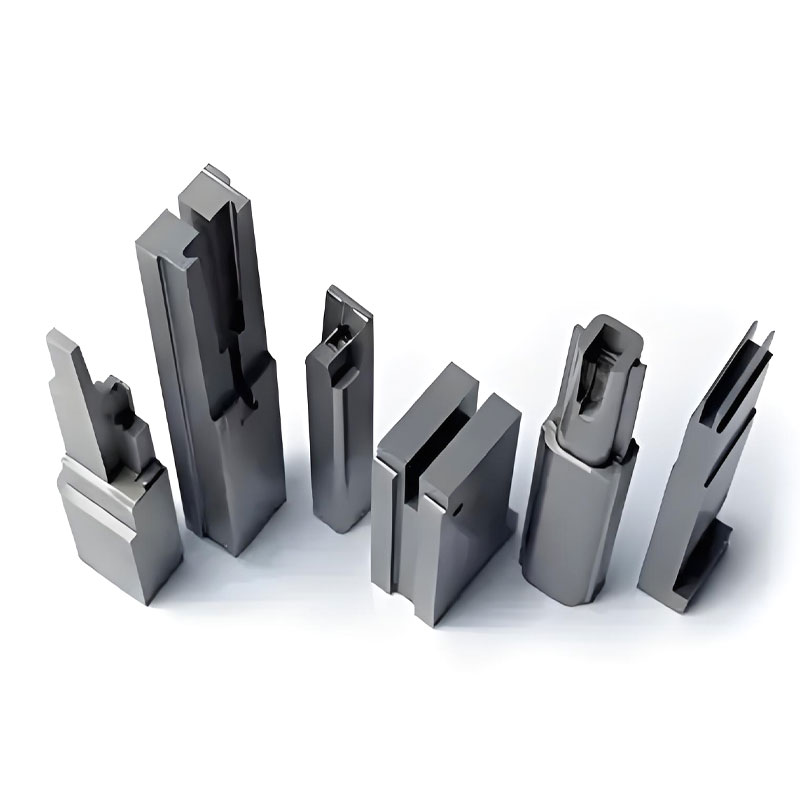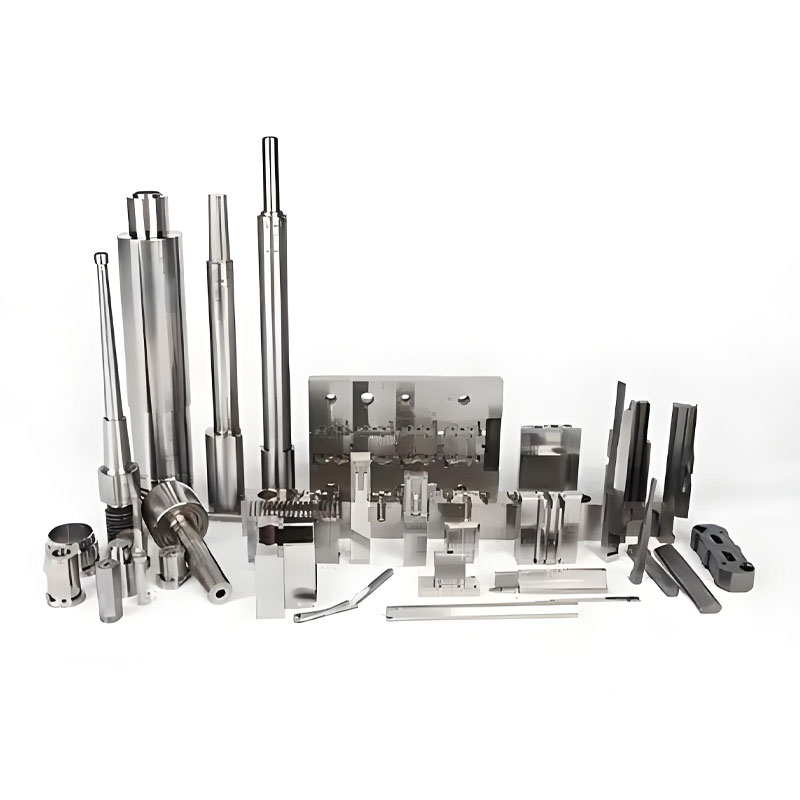
Rezumatul articolului: Turnare prin injecție conectoreste un proces de fabricație esențial pentru producerea de carcase din plastic precise și durabile și componente izolatoare utilizate în conectorii electronici. De la selecția materialelor și ingineria matriței până la inspecția dimensională și consistența producției, fiecare etapă influențează performanța conectorului.Qireneste specializată în soluții de turnare a conectorilor de precizie, oferind scule personalizate, prelucrare de precizie și suport de producție pentru aplicații în electronice auto, electrocasnice, echipamente industriale și alte produse electronice. Înțelegerea procesului ajută designerii de produse și echipele de achiziții să ia decizii informate cu privire la calitate, cost și fiabilitatea producției pe termen lung.
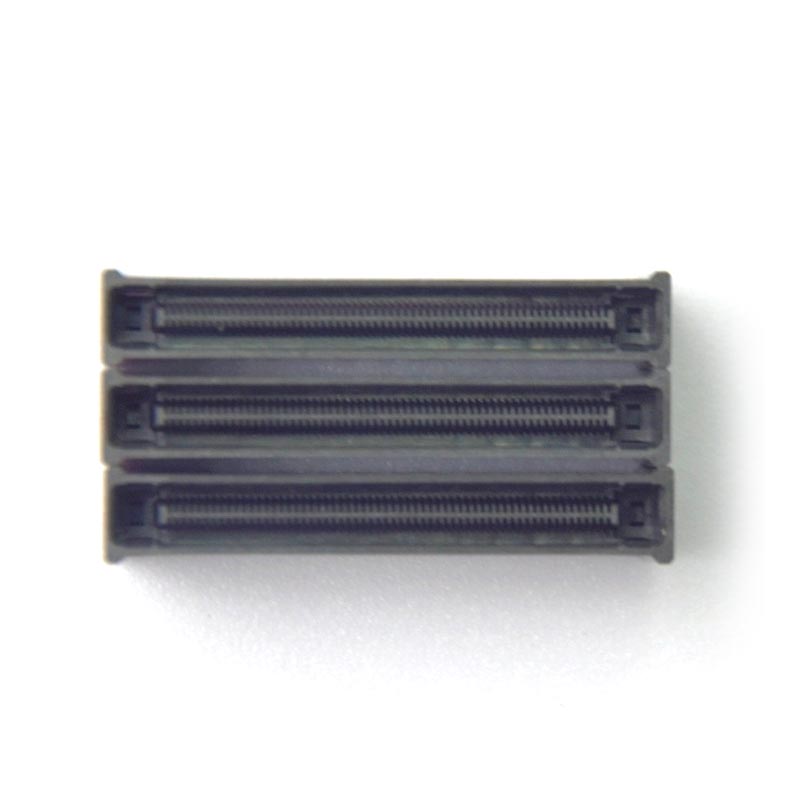
Turnarea prin injecție a conectorilor este un proces de fabricație în care materialul termoplastic topit este injectat într-o cavitate a matriței proiectată cu precizie, răcit și ejectat pentru a crea o componentă finită. Este utilizat pe scară largă pentru a fabrica carcase din plastic, suporturi terminale, structuri izolatoare, carcase de protecție și alte părți necesare pentru conectorii electrici și electronici.
Spre deosebire de multe componente din plastic de uz general, piesele conectorului conțin frecvent deschideri mici, pereți subțiri, caracteristici complicate de blocare și poziții terminale apropiate. Aceste caracteristici trebuie să funcționeze împreună cu contactele metalice și componentele de împerechere. Chiar și o mică abatere dimensională poate afecta asamblarea, forța de inserare, alinierea terminalelor sau fiabilitatea conexiunii electrice.
Din acest motiv, modelarea de succes a conectorilor depinde de ingineria coordonată a materialelor, proiectarea matriței, setările mașinii și procedurile de inspecție. Qiren oferă soluții de turnare prin injecție a conectorilor de precizie pentru clienții care caută componente și scule personalizate din plastic pentru aplicații solicitante.
Aplicațiile tipice includ:
Precizia este fundamentală pentru performanța conectorului, deoarece carcasa turnată stabilește poziția și suportul contactelor conductoare. Dimensiunile sale influențează modul în care componentele se potrivesc între ele, modul în care terminalele rămân securizate și modul în care conectorul funcționează în timpul utilizării repetate.
Mai mulți factori fac turnarea de precizie a conectorilor mai solicitantă decât multe aplicații convenționale de turnare a plasticului.
Pasul terminalului, dimensiunile cavității, structurile de blocare și suprafețele de îmbinare trebuie să fie conforme cu desenele tehnice aprobate. Toleranțele ar trebui stabilite în funcție de cerințele funcționale ale fiecărei componente, mai degrabă decât să se aplice o toleranță inutil de strânsă fiecărei caracteristici.
Carcasa din plastic trebuie să asigure o izolație adecvată pentru mediul de operare prevăzut. Selectarea materialului, grosimea peretelui, distanța de curgere, spațiul liber și prezența golurilor sau a contaminării pot afecta siguranța electrică. Cerințele trebuie evaluate în raport cu standardele de produs și condițiile de operare aplicabile.
Carcasele conectorului pot suferi forțe de inserare, vibrații, schimbări de temperatură și cicluri repetate de împerechere. Componenta turnată trebuie să-și păstreze forma și să susțină bornele fără fisurare, deformare excesivă sau pierdere a retenției.
Un prototip de succes este doar punctul de plecare. Producătorii trebuie să mențină dimensiuni repetabile și performanță funcțională în loturile de producție, cavitățile matriței și loturile de materiale. Procesarea stabilă reduce deșeurile evitabile, reprelucrarea și întreruperile de asamblare.
Selectarea materialului afectează modelabilitatea, contracția, rezistența la căldură, performanța izolației, rezistența mecanică, sensibilitatea la umiditate și costul final al componentei. Cea mai bună rășină depinde de designul conectorului și de mediul de operare.
| Material | Caracteristici cheie | Aplicații potențiale | Considerații de selecție |
|---|---|---|---|
| PBT | Stabilitate dimensională bună și izolare electrică | Carcase electrice și conectori pentru aparate | Evaluați expunerea la căldură, contracția și condițiile de umiditate. |
| PA (nailon) | Rezistență mecanică și tenacitate bună | Conectori auto și industriale | Luați în considerare absorbția umidității și efectul acesteia asupra dimensiunilor. |
| LCP | Potențial scăzut de deformare și adecvare pentru modele cu pas fin | Conectori electronici compacti și de înaltă densitate | Necesită un control atent al fluxului de material și al condițiilor de turnare. |
| PPS | Capacitate la temperaturi ridicate și rezistență chimică | Aplicatii electrice si industriale specializate | Evaluați cerințele de procesare, costurile și proiectarea mecanică. |
| Rășină armată cu fibră de sticlă | Rigiditate îmbunătățită și contracție direcțională redusă în formulări adecvate | Carcase de conector structural | Orientarea fibrelor poate influența deformarea și acuratețea dimensională. |
Aceste materiale nu sunt interschimbabile. Inginerii ar trebui să revizuiască gradul de rășină, temperatura de funcționare, cerințele de ignifugare, proprietățile dielectrice, expunerea chimică și cerințele de reglementare aplicabile înainte de a finaliza o specificație.
Pentru îndrumări suplimentare, explorați soluțiile de turnare prin injecție a conectorilor de la Qiren și capabilitățile aferente de fabricare a matrițelor de precizie.
Un proiect fiabil de turnare prin injecție a conectorilor urmează un flux de lucru structurat. Secvența poate varia în funcție de geometria componentei, cerințele de inserție, volumul de producție și criteriile de inspecție, dar etapele esențiale rămân similare.
Pentru conectorii care conțin terminale metalice, poziționarea și reținerea inserției necesită o atenție deosebită. Încărcarea sau asamblarea automată a inserției poate fi adecvată pentru programele cu volum mai mare, cu condiția ca echipamentul să poată menține în mod constant alinierea componentelor.
Deciziile de proiectare luate înainte de începerea sculelor pot preveni modificările costisitoare ulterioare. O analiză a proiectării pentru fabricație ar trebui să ia în considerare modul în care componenta se va umple, răci, ejecta, asambla și funcționa în aplicarea sa finală.
Acolo unde este practic, grosimea relativ uniformă a peretelui ajută la promovarea umplerii și răcirii consecvente. Tranzițiile bruște ale grosimii pot contribui la urme de scufundare, tensiuni interne sau deformare. Nervurile și boșurile trebuie proiectate pentru a oferi rezistența necesară fără a crea secțiuni groase inutil.
Amplasarea porții afectează modelele de umplere, locațiile liniei de sudură, ambalarea și aspectul suprafeței. În carcasele conectorilor, poarta trebuie poziționată ținând cont de suprafețele critice de împerechere, buzunarele terminale și zonele solicitate mecanic.
Unghiurile de tiraj adecvate și sistemele de evacuare bine concepute ajută la eliberarea pieselor turnate fără a deteriora caracteristicile delicate. Tirajul necesar depinde de rășină, textura suprafeței, geometria piesei și cerințele dimensionale.
Pentru conectorii turnați prin inserție, terminalele metalice trebuie să rămână în pozițiile specificate pe toată durata injecției și răcirii. Suportul matriței, precizia încărcării inserției, fluxul de rășină și dilatarea termică influențează relația finală dintre carcasa din plastic și componentele metalice.
Practicile utile de proiectare includ:
Controlul calității pentru turnarea prin injecție a conectorilor ar trebui să se adreseze atât aspectului componentei turnate, cât și performanței sale funcționale. O piesă poate arăta acceptabilă în timp ce are încă dezechilibru terminal, deviație dimensională sau retenție mecanică insuficientă.
Un plan practic de inspecție poate include următoarele controale:
Defecte comune și cauzele lor potențiale includ:
| Defect | Cauza posibila | Abordare corectivă |
|---|---|---|
| Flash | Goluri în linia de despărțire, presiune excesivă sau uzură a matriței | Inspectați starea sculelor și optimizați setările de procesare. |
| Fotografii scurte | Umplere insuficientă, debit limitat sau aerisire inadecvată | Examinați designul porții, aerisirea și parametrii de umplere. |
| Warpage | Răcire neuniformă, orientare a materialului sau contracție diferențială | Îmbunătățiți echilibrul de răcire și revizuiți geometria și selecția materialului. |
| Semne de scufundare | Secțiuni groase sau împachetare și răcire insuficiente | Optimizați geometria peretelui și condițiile de ambalare. |
| Alinierea greșită a terminalului | Mișcarea inserției, variația sculelor sau încărcarea inconsecventă | Îmbunătățiți locația inserției, suportul și verificarea dimensională. |
Limitele de acceptare și frecvența testării ar trebui să fie definite de specificațiile produsului, cerințele clienților și nivelul de risc. Pentru aplicații critice pentru siguranță sau de înaltă fiabilitate, poate fi necesară o validare suplimentară.
Nu orice conector necesită aceeași investiție în scule sau strategie de inspecție. Următoarea comparație ilustrează modul în care cerințele aplicației influențează abordarea de producție.
| Cerinţă | Conector standard | Conector de precizie |
|---|---|---|
| Geometrie | Caracteristici relativ simple | Cavități cu pas fin și detalii complexe |
| Strategia de toleranță | Pe baza cerințelor generale de asamblare | Caracteristicile critice primesc limite mai stricte, bazate pe funcții |
| Scule | Configurația convențională a matriței acolo unde este adecvat | Control mai solicitant al cavității, răcirii, ventilației și alinierei |
| Inspecţie | Verificări vizuale și dimensionale | Metrologie detaliată și verificare funcțională suplimentară |
| Risc de proces | Legat în primul rând de umplere și dimensiuni generale | Poate include poziția terminalului, potrivirea, deformarea și reținerea |
Distincția nu este doar o chestiune de dimensiunea produsului. Un conector mic poate necesita unelte foarte sofisticate dacă conține terminale distanțate strâns sau trebuie să mențină alinierea precisă cu o placă de circuit. Cerințele de inginerie ar trebui să determine procesul mai degrabă decât ipotezele bazate doar pe aspect.
Alegerea unui furnizor înseamnă evaluarea capacității acestuia de a transforma cerințele de inginerie în rezultate de producție repetabile. O ofertă competitivă contează, dar calitatea sculelor, stabilitatea procesului, comunicarea și suportul tehnic afectează și costul total de proprietate.
Când evaluați un producător de turnare prin injecție a conectorilor, luați în considerare următoarele întrebări:
Qiren Electronics se concentrează pe matrițe de precizie pentru conectori din plastic și soluții personalizate de turnare prin injecție. Conform informațiilor sale despre produs, compania evidențiază o capacitate de toleranță nominală de ± 0,01 mm, o rată a randamentului raportată de până la 99,2%, oțel matriță german, analiza fluxului de matriță și managementul atelierului integrat în MES. Aceste cifre trebuie confirmate în raport cu geometria piesei, materialul, metoda de măsurare și condițiile de producție specifice în timpul evaluării proiectului.
Qiren descrie, de asemenea, suport pentru optimizarea matriței și upgrade-uri în timpul primului an de utilizare a matriței. Cumpărătorii pot discuta despre aceste capacități împreună cu cerințele pentru propriile modele de conector, mai degrabă decât să se bazeze doar pe specificațiile generale.
Pentru informații legate de producție, vizitați pagina de produs pentru turnare prin injecție pentru conectori sau explorați site-ul web Qiren pentru fabricarea matrițelor de precizie și a componentelor.
Este utilizat pentru fabricarea carcaselor conectorilor din plastic, corpurilor izolatoare, suporturilor terminale, carcasei de protecție și alte componente care necesită o geometrie precisă și o producție repetabilă. Aplicațiile tipice includ electronice auto, aparate de uz casnic, automatizări industriale și dispozitive electronice de larg consum.
Nu există un singur material cel mai bun pentru fiecare conector. PBT și nailon sunt alegeri comune pentru multe aplicații electrice și mecanice, în timp ce LCP și PPS se potrivesc proiectelor cu cerințe dimensionale sau termice exigente. Selecția finală depinde de mediul de operare al conectorului, specificațiile electrice, sarcinile mecanice și obiectivele de cost.
Toleranțele realizabile depind de geometria pieselor, comportamentul rășinii, construcția matriței, stabilitatea procesului și metodele de măsurare. Qiren enumeră o capacitate de toleranță nominală de ± 0,01 mm pentru oferta sa de turnare de precizie. Cumpărătorii ar trebui să confirme dacă această toleranță este fezabilă pentru fiecare caracteristică critică a designului lor specific.
Cauzele obișnuite includ manipularea necorespunzătoare a materialelor, aerisirea slabă, parametrii de procesare incorecți, răcirea neuniformă, uzura matriței și poziționarea inexactă a inserției. O revizuire structurată a designului, o fereastră de proces controlată și un plan de inspecție bazat pe riscuri pot ajuta la identificarea și reducerea acestor probleme.
Da. Modelul de inserție poate încapsula sau susține terminale metalice într-o carcasă de conector din plastic. Procesul necesită poziționarea adecvată a inserției, suportul matriței, compatibilitatea materialului și verificarea alinierii și reținerii terminalelor.
Da. Turnarea prin injecție este potrivită pentru producția repetabilă, în volum mare, atunci când sculele, condițiile ciclului, manipularea materialelor și inspecția sunt controlate corespunzător. Formele cu mai multe cavități și automatizarea adecvată pot îmbunătăți producția, deși adecvarea lor depinde de complexitatea și cererea produsului.
Furnizați desenul de inginerie 2D, fișierul CAD 3D, cerințele de rășină sau material dorite, toleranțe critice, cererea anuală, mediul de service așteptat și orice specificații funcționale sau de reglementare. De asemenea, clarificați dacă aveți nevoie de fabricarea matriței, piese turnate, turnare cu insertie sau o soluție combinată.
Turnarea prin injecție a conectorilor combină scule de precizie, selecția adecvată a materialului, procesarea controlată și verificarea calității specifică aplicației. Fiecare decizie afectează cât de precis se potrivește un conector, cât de fiabil acceptă contactele electrice și cât de constant poate fi fabricat în timp. Prin identificarea precoce a dimensiunilor critice și stabilirea cerințelor clare de inspecție, dezvoltatorii de produse pot reduce defectele evitabile și pot lua decizii de aprovizionare mai informate.
Qiren oferă producție de matrițe de conector de precizie și soluții de turnare personalizate pentru aplicații electronice, auto, electrocasnice și industriale. Dacă dezvoltați un conector nou sau îmbunătățiți un proces de producție existent,contactaţi-nepentru a discuta despre desenele dvs., cerințele de material, specificațiile de scule și obiectivele de producție. Colaborați cu Qiren pentru a evalua o soluție practică de producție aliniată cu precizia, calitatea și nevoile de livrare ale proiectului dumneavoastră.